Artykuł sponsorowany
Jak ocenić geometrię metalowego wałka przed toczeniem i późniejszą regeneracją
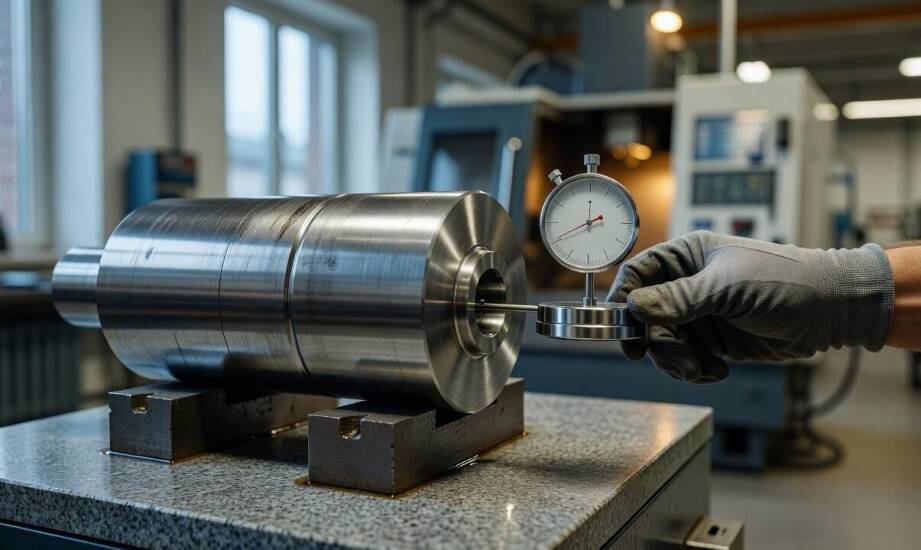
Przed nałożeniem nowej powłoki gumowej lub poliuretanowej, zużyte wałki metalowe do toczenia wymagają dokładnej oceny geometrii rdzenia. Wszelkie odchyłki kształtu i położenia, które początkowo pozostają niewidoczne gołym okiem, mogą skutecznie uniemożliwić uzyskanie zakładanej tolerancji po zakończeniu procesu regeneracji. Zignorowanie ukrytych wad materiałowych najczęściej skutkuje nierównomierną pracą maszyny, drganiami oraz przedwczesnym zużyciem współpracujących elementów. Diagnostyka geometryczna musi zawsze poprzedzać ostateczną decyzję o zleceniu obróbki mechanicznej, naprawie ubytków lub definitywnym odrzuceniu wyeksploatowanej części z linii produkcyjnej.
Przeczytaj również: Ognioodporność a deska elewacyjna NRO
Jakie parametry geometryczne wałka wymagają pomiaru?
Pomiar bicia promieniowego stanowi główny etap inspekcji przed przystąpieniem do jakichkolwiek prac tokarskich. Wartość ta precyzyjnie określa maksymalną zmienność promienia powierzchni walcowej podczas swobodnego obrotu elementu wokół osi odniesienia. Zgodnie z wytycznymi normy PN-EN ISO 1101, wspomniana odchyłka jest definiowana jako największa różnica odległości punktów zarysu rzeczywistego od osi w płaszczyznach prostopadłych. Nawet minimalne przekroczenie norm w tym obszarze prowadzi do szybkiego niszczenia łożysk i utraty stabilności całego układu napędowego.
Przeczytaj również: Jak nawożenie z jodem wpływa na plonowanie maliny Octavia?
Równie istotnym parametrem pozostaje wzdłużna prostoliniowość osi rdzenia. Technolodzy weryfikują ją najczęściej przy użyciu maszyn współrzędnościowych CMM lub odpowiednio skalibrowanych czujników zegarowych, analizując profil w kilku różnych płaszczyznach. Doświadczeni specjaliści dokładnie sprawdzają również stopień wypracowania czopów osadczych pod łożyskami, szukając mikropęknięć oraz lokalnych ubytków materiału na zewnętrznej powierzchni roboczej. Szczegółowa weryfikacja wszystkich wymiarów pozwala ustalić faktyczną nośność metalowego rdzenia oraz zaplanować optymalny docelowy wymiar dla operacji toczenia i szlifowania przygotowawczego. Wszystkie testy grubości i geometrii powinny zostać wykonane natychmiast po usunięciu starej, zniszczonej powłoki elastomerowej.
Przeczytaj również: Kapsułki Dolce Gusto herbata jako element nowoczesnej oferty gastronomicznej
Jak defekty powierzchni i wyniki pomiarów wpływają na decyzję o regeneracji?
Głębokie rysy, ogniska postępującej korozji i miejscowe wżery materiałowe mocno zawężają technologiczne pole manewru podczas skrawania. Korozja wżerowa tworzy w strukturze stali mikroskopijne kratery, które pod wpływem naprężeń zmęczeniowych błyskawicznie się powiększają i degradują sztywność walca roboczego. Usuwanie tak rozległych uszkodzeń wymusza zebranie znacznej warstwy metalu na tokarce, co bezpośrednio skutkuje drastycznym zmniejszeniem początkowej średnicy elementu. Zbyt mocno pocieniony rdzeń traci zdolność do przenoszenia dużych obciążeń dociskowych, przez co nowa powłoka gumowa lub poliuretanowa szybko ulegnie zniszczeniu pod wpływem odkształceń podłoża.
Zestawienie zebranych wyników z dokumentacją konstrukcyjną wyznacza właściwy kierunek działań. Kiedy bicie przekracza tolerancje ustalone dla konkretnej maszyny, a czopy wykazują nienormatywne luzy, technolog zleca ich napawanie lub precyzyjne tulejowanie przed przystąpieniem do nakładania nowej izolacji. Wielkość naddatku zaplanowanego do usunięcia wynika bezpośrednio ze zmierzonej głębokości pęknięć i wżerów. Zachowanie rzetelnej dokumentacji pomiarowej gwarantuje poprawne spasowanie naprawionej części z uszczelnieniami technicznymi oraz nowymi łożyskami. Brak przejrzystych notatek z inspekcji znacząco utrudnia późniejszą kontrolę jakości, zwiększając ryzyko awarii zaraz po zamontowaniu wałka w maszynie drukarskiej czy transportowej.
Działająca w Bydgoszczy firma FORM-GUM od 1985 roku produkuje techniczne wyroby gumowe oraz elementy poliuretanowe na potrzeby różnych gałęzi przemysłu. Przedsiębiorstwo opiera swoją działalność na rygorystycznym systemie zarządzania jakością, co potwierdza certyfikat ISO 9001. Proces odnawiania maszyn obejmuje toczenie, precyzyjne szlifowanie oraz wulkanizację nowych powłok na wałkach prasy, kołach napędowych i rolkach transportowych. Prawidłowo zaplanowany i zrealizowany cykl obróbczy przywraca pełną sprawność uszkodzonych rdzeni, co zapewnia bezpieczną i bezawaryjną pracę zaawansowanych linii technologicznych przez wiele lat eksploatacji.
Kategorie artykułów
Polecane artykuły

Jakie nowe produkty z Azji pojawiają się na rynku spożywczym?

Wycieraczki premium – co odróżnia je od standardowych modeli?

Jak przebiega proces rezerwacji biletów telefonicznie w usługach transportowych?
